Autoklawy do partii pilotażowych: projektowanie pomieszczeń czystych, wymiarowanie i walidacja
Partia pilotażowa to moment, w którym receptura przestaje być dokumentem i zaczyna tworzyć coś, co można przetestować, zapisać i ostatecznie skalować. Autoklaw zwykle staje się pierwszym elementem wyposażenia, który musi się sprawdzić, ponieważ instalacja pilotażowa nie może ruszyć do przodu, dopóki cykl sterylizacji nie będzie powtarzalny, ładunek za ładunkiem. Określanie autoklawów do partii pilotażowych nie polega zatem na zakupie naczynia, w którym temperatura osiąga 121 stopni Celsjusza, a raczej na zaprojektowaniu etapu sterylizacji, który nadal będzie miał sens, gdy proces przejdzie na skalę komercyjną.
Budujemy obudowy pomieszczeń czystych dla klientów z branży farmaceutycznej, medycznej, spożywczej i półprzewodników, a apartamenty pilotażowe są prawie zawsze najbardziej skomplikowanymi pomieszczeniami na desce kreślarskiej. Sprzęt dociera przed zamrożeniem układu. Obciążenia zmieniają się co tydzień. Dokumentacja walidacyjna rozpoczyna się przed ukończeniem ścian. W tym przewodniku opisano decyzje, które rzeczywiście kształtują projekt autoklawu na skalę pilotażową, począwszy od wymiarowania komory i opracowania cyklu, aż po panele, drzwi i sprzęt do przenoszenia otaczający zbiornik.
Dlaczego autoklawy pilotażowe nie są małymi autoklawami produkcyjnymi
Sterylizator produkcyjny kupuje się w celu powtarzania jednego zatwierdzonego cyklu tysiące razy. W celu odpowiedzi na pytania kupowany jest autoklaw pilotażowy. Czy to medium przetrwa czas przetrzymywania. Czy ten zespół filtra pozostaje nienaruszony. Czy to opakowanie faktycznie pozwala parze dotrzeć do zimnego miejsca? Te dwa zadania pociągają za sobą specyfikację w różnych kierunkach, a różnica pojawia się na długo przed napisaniem zamówienia.
Jednostki pilotażowe zwykle potrzebują większej liczby kanałów danych, bardziej elastycznego zarządzania recepturami i szerszego pasma operacyjnego dla próżni i ciśnienia. Zwykle instaluje się je również w pomieszczeniach, które zostały zaprojektowane do czegoś innego i właśnie dlatego przegroda pomieszczenia czystego wokół statku zasługuje na uwagę już na początku, a nie na końcu projektu.
| Rozpatrzenie | Autoklaw pilotażowy | Autoklaw produkcyjny |
|---|---|---|
| Objętość komory | Często od 50 do 500 litrów | Często 1000 litrów i więcej |
| Załaduj różnorodność | Wiele różnych rodzin ładunków w każdym miesiącu | Niewielka liczba stałych, zatwierdzonych obciążeń |
| Częstotliwość cykli | Kilka cykli dziennie lub tygodniowo | Ciągłe zmiany, duże wykorzystanie |
| Filozofia kontroli | Elastyczne receptury z dużą ilością rejestrowanych danych | Zablokowane programy ze ścieżkami audytu |
| Koncentracja na walidacji | Opracowanie cyklu, mapowanie obciążenia, powtarzanie badań | Rutynowe monitorowanie i okresowa rekwalifikacja |
| Relacja pokoju | Często doposażany w wielofunkcyjny zestaw | Specjalnie zbudowana komora z dedykowanymi mediami |
Praktyczny wniosek jest taki, że autoklaw pilotażowy powinien być wybierany pod kątem elastyczności i dokumentacji, a nie możliwie najniższego czasu cyklu. Na tym etapie przepustowość ma znacznie mniejsze znaczenie niż możliwość wykazania, że każdy ładunek, który zamierzasz uruchomić, został faktycznie wysterylizowany.
Wybór odpowiedniego typu autoklawu do pracy pilotażowej
Nie ma jednej prawidłowej konfiguracji sterylizacji na skalę pilotażową. Właściwy wybór zależy od tego, skąd pochodzi ładunek, dokąd trafia po cyklu i jakie jest ciśnienie w pomieszczeniu. Trzy konfiguracje obejmują większość projektów pilotażowych.
Poziome jednostki przejściowe z podwójnymi drzwiami
Jednostka dwudrzwiowa montowana w ścianie oddziela stronę brudną od strony czystej, dzięki czemu materiały wchodzą ze strefy przygotowania lub mycia i wychodzą bezpośrednio do sterylnego rdzenia. W przypadku partii pilotażowych jest to zwykle najbardziej eleganckie rozwiązanie, ponieważ eliminuje konieczność ręcznego przenoszenia i zmniejsza ryzyko ponownego skażenia. Wymaga to jednak wcześniejszego ustalenia układu pomieszczenia, ponieważ penetracja ścian, otwarcie drzwi i różnica ciśnień pomiędzy dwoma pomieszczeniami muszą zostać skoordynowane przed zamówieniem paneli.
Sterylizatory pionowe i stołowe
Pionowe jednostki ładowane od góry i stacjonarne nadają się do laboratoriów, w których powierzchnia podłogi jest niewielka, a ładunki są małe, np. wyroby szklane, małe instrumenty i pojemniki na próbki. Są prostsze w instalacji i łatwiejsze w przenoszeniu w przypadku zmiany konfiguracji pakietu pilotażowego. Kompromisy są ergonomiczne. Podnoszenie ciężkiego kosza z gorącej komory jest poważnym problemem związanym z bezpieczeństwem, a otaczające pomieszczenie nadal musi radzić sobie z ciepłem, wilgocią i kondensatem uwalnianym przez urządzenie podczas wywiewu.
Dopasowanie obciążenia do cyklu
Przed wybraniem sprzętu sporządź listę wszystkich rodzin obciążeń, które będą uruchamiane w instalacji pilotażowej. Realistyczna lista obiektu na wczesnym etapie zwykle obejmuje następujące elementy.
- Roztwory wodne i media w zakorkowanych butelkach, które wymagają powolnego odprowadzania i kontrolowanego chłodzenia po cyklu, aby uniknąć wykipienia.
- Wyroby szklane, instrumenty i drobne części metalowe w opakowanych tacach, którym zależy na skutecznym usuwaniu powietrza i niezawodnym etapie suszenia.
- Filtry, przewody i zespoły jednorazowego użytku, które wymagają delikatnego podciśnienia, aby delikatne elementy nie uległy uszkodzeniu.
- Odpady i zanieczyszczone ciała stałe w workach do autoklawu, które wymagają wykrywania obciążenia i bezpiecznej ścieżki wylotu.
- Fartuchy, chusteczki i inne porowate wyroby, które stanowią klasyczne obciążenie dla penetracji pary i zwykle najgorszy przypadek walidacji.
Rozmiar komory i mapowanie obciążenia dla partii pilotażowych
Dobór rozpoczyna się od najgorszego przypadku obciążenia, a nie od średniego. Zmierz największą i najgęstszą kombinację przedmiotów, które chcesz wysterylizować w jednym cyklu, dodaj kosz lub stojak, a następnie pozostaw około dziesięć do piętnastu procent wolnego miejsca. Ta przestrzeń nad głową nie jest zmarnowaną przestrzenią. To właśnie ona umożliwia cyrkulację pary wokół wsadu i sprawia, że po sześciu miesiącach od instalacji nie odkryjesz, że główny wsad produktu już nie pasuje.
Kształt komory ma znaczenie tak samo, jak jej objętość. Długa, płytka komora pasuje do tac z butelkami i długimi rurkami, natomiast wyższa komora pasuje do ułożonych w stos koszy. Położenie drenażu, rozstaw półek i prześwit drzwi wpływają na szybkość załadunku i rozładunku statku, a w przypadku pilota ta praca jest prawdziwą częścią codziennego harmonogramu.
| Załaduj rodzinę | Typowe opakowanie | Priorytet cyklu |
|---|---|---|
| Media wodne | Butelki zakręcane, od 250 do 1000 mililitrów | Powolny wydech i kontrolowane chłodzenie |
| Wyroby szklane i instrumenty | Zapakowane tacki i woreczki | Usuwanie powietrza i suszenie |
| Filtry i rurki | Zamknięte worki lub połączone zespoły | Delikatne odkurzanie, bez agresywnego suszenia |
| Zanieczyszczone odpady | Worki do autoklawu w drugim pojemniku | Wykrywanie obciążenia i bezpieczny wydech |
| Towary porowate | Suknie, chusteczki, tekstylia | Głęboka próżnia i długa ekspozycja na parę |
Po ustaleniu listy załadunkowej i wielkości komory można opracować projekt pomieszczenia wokół statku. W tym momencie należy wspólnie podjąć decyzję o wyborze sprzętu i konstrukcji pomieszczenia czystego, ponieważ zmiana rozmiaru komory spowoduje przesunięcie drzwi, odpływów i kanałów.
Lista kontrolna rozwoju i walidacji cyklu
Rozwój cyklu w autoklawie pilotażowym przebiega według przewidywalnej sekwencji. Pominięcie kroku zwykle ujawnia się później jako kosztowne odstępstwo podczas transferu technologii.
- Zdefiniuj rodziny obciążeń i uzgodnij, który z nich reprezentuje najgorszy przypadek przenikania pary wodnej.
- Ustaw kryteria akceptacji dla każdego wsadu, w tym poziom zapewnienia sterylności, zakres temperatur i maksymalny czas przetrzymywania w przypadku rozwiązań wrażliwych na ciepło.
- Zamapuj ładunek za pomocą skalibrowanych termopar umieszczonych w zimnym miejscu i w reprezentatywnych miejscach wokół komory.
- Opracuj cykl, dostosowując etapy usuwania powietrza, nagrzewania, ekspozycji i suszenia, aż każda sonda spełni kryteria.
- Powtórz cykl co najmniej trzy razy z rzędu, aby wykazać spójność, a następnie udokumentuj wyniki w raporcie z rozwoju.
- Zaplanuj strategię zwiększania skali już wcześniej, tak aby parametry sprawdzone w skali pilotażowej można było przenieść na sprzęt produkcyjny z jasnym uzasadnieniem.
Warto od początku zaplanować dwa szczegóły techniczne. Po pierwsze, jeśli w procesie zastosowano podejście F0, system sterowania musi obliczyć i zapisać to automatycznie, zamiast polegać na arkuszu kalkulacyjnym po uruchomieniu. Po drugie, wskaźniki biologiczne i chemiczne powinny stanowić część rutyny, a nie refleksję, ponieważ dają recenzentom niezależne potwierdzenie, że pomiary fizyczne mają znaczenie to, za co się podają.
Koperta pomieszczenia czystego wokół autoklawu
Sterylizator to dopiero połowa projektu. Pomieszczenie wokół niego musi radzić sobie z ciepłem, wilgocią, kondensatem, wyciekami pary i ciągłym ruchem materiałów do wewnątrz i na zewnątrz. W apartamentach pilotażowych, gdzie to samo pomieszczenie często obsługuje kilka etapów procesu, to właśnie ta otoczka decyduje o tym, czy obiekt pozostanie użyteczny i łatwy do czyszczenia.
Panele i wykończenia
Wejdź do sterylizatorni, która działa od kilku lat, a zazwyczaj zobaczysz te same problemy. Spuchnięte łączenia paneli, odbarwiony uszczelniacz i sufit nad drzwiami, który utracił wykończenie. Panel z gęstym rdzeniem mineralnym utrzymuje swój kształt znacznie lepiej niż lekki rdzeń z pianki w pomieszczeniu, w którym codziennie waha się temperatura od gorącej do wilgotnej oraz chłodnej i suchej. Gładkie, nieporowate powierzchnie i odpowiednio uszczelnione złącza sprawiają, że rutynowa dezynfekcja jest praktyczna, a nie bolesna.
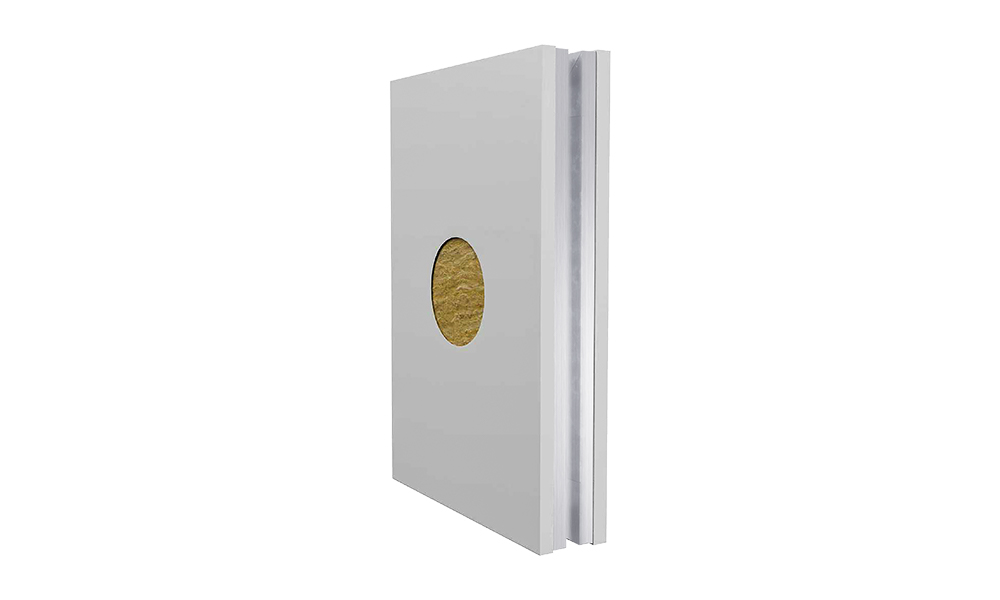 Panel Rockwool do pomieszczeń czystych do wnętrz sterylizatorni Dzięki wypełnieniu wełną mineralną i opcjonalnym powierzchniom nadającym się do czyszczenia, takim jak SS304 lub HPL, panel ten pasuje do ścian i sufitów pomieszczeń czystych w wilgotnych pomieszczeniach sterylizacyjnych. Zobacz produkt →
Drzwi, uszczelki i okucia
Okucia do drzwi są bardziej obciążające w sterylizatorni niż gdziekolwiek indziej w pomieszczeniu czystym. Operatorzy poruszają się szybko, wózki uderzają w ramy, a wilgoć osadza się na powierzchniach pomiędzy cyklami. Drzwi ze stali nierdzewnej z solidnymi uszczelkami i łatwo wymienialnymi uszczelkami dobrze się trzymają, a ich powierzchnia jest łatwa do czyszczenia bez specjalnego traktowania. Jeżeli pomieszczenie musi utrzymywać kaskadę ciśnień, drzwi i ich zamknięcie należy dobrać wspólnie, tak aby siła otwierania była możliwa do opanowania przez personel.
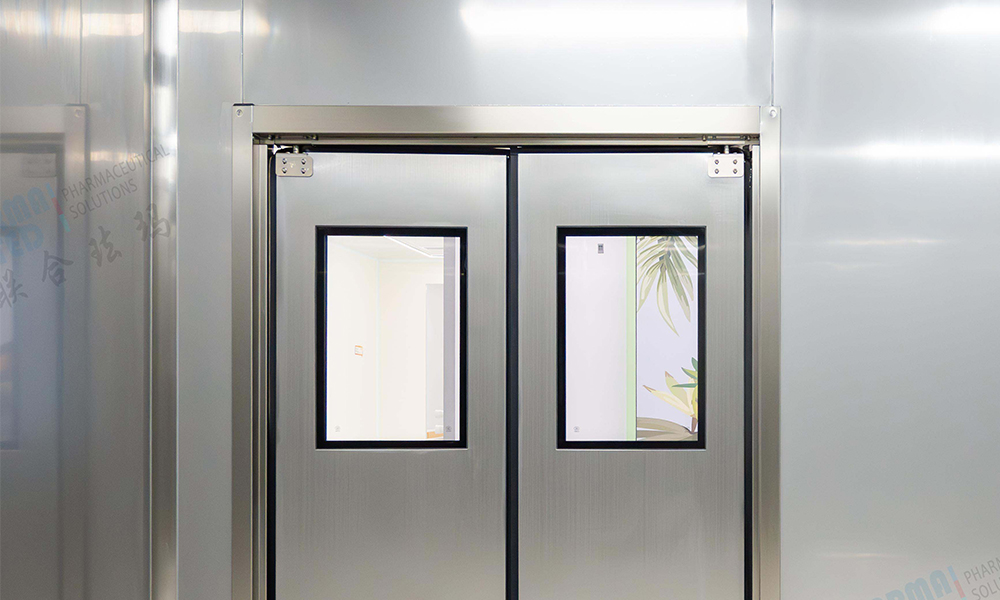 Drzwi ze stali nierdzewnej do pomieszczeń czystych do sterylizacji Drzwi te wykonane z blachy nierdzewnej są odporne na korozję, uderzenia i wilgoć, a jednocześnie ułatwiają częste czyszczenie w pomieszczeniach czystych w przemyśle farmaceutycznym, laboratoryjnym i szpitalnym. Zobacz produkt →
Punkty transferowe i przepływ materiałów
Za każdym razem, gdy otwierają się drzwi pomiędzy obszarem preparacji a sterylnym rdzeniem, następuje zaburzenie zależności ciśnieniowej w apartamencie. Przejściowy punkt przeładunkowy rozwiązuje ten problem, umożliwiając przekroczenie granicy materiałów bez zakłócania separacji pomiędzy pomieszczeniami. W obiektach pilotażowych ten mały element wyposażenia często sprawia, że układ dwóch pomieszczeń jest wykonalny, zwłaszcza gdy sam autoklaw nie jest zainstalowany jako jednostka przelotowa montowana na ścianie.
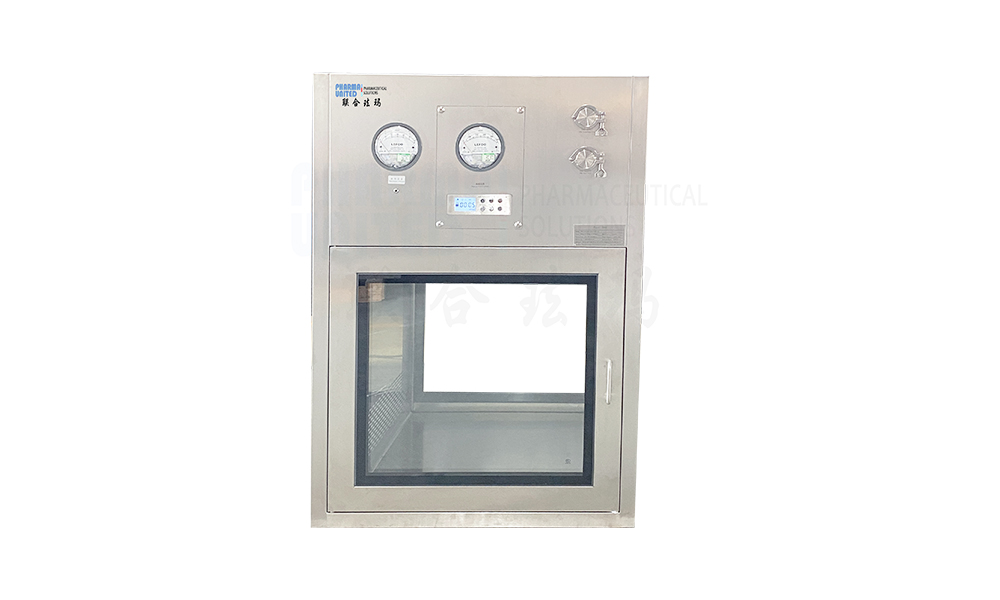 Skrzynka przepustowa SS304 do przenoszenia materiałów do pomieszczeń czystych W przypadku układów pomieszczeń czystych z dwoma pomieszczeniami ta skrzynka przepustowa SS304 przenosi materiały, zmniejszając jednocześnie otwarcie drzwi, wymianę powietrza i ryzyko zanieczyszczenia krzyżowego. Zobacz produkt →
Media, obciążenie cieplne i planowanie układu
Sterylizatory zużywają dużo energii, a ich zapotrzebowanie koncentruje się w krótkich seriach, które łatwo przecenić na rysunku planistycznym. Rozplanowanie pomieszczenia bez uwzględnienia tego profilu jest jedną z najczęstszych przyczyn słabej wydajności zestawu pilotażowego po uruchomieniu.
| Czynnik | Co planować |
|---|---|
| Dopływ pary | Jakość pary, wydajność przy szczytowym zapotrzebowaniu i usuwanie kondensatu |
| Woda chłodząca | Natężenie przepływu dla chłodzenia płaszcza i spust, który może obsłużyć taką objętość |
| Sprężone powietrze | Czyste i suche powietrze do zaworów, uszczelek drzwi i elementów sterowania pneumatycznego |
| Wyciąg pokojowy | Usuwanie ciepła i wilgoci powstającej podczas rozładunku |
| Elektryka i sterowanie | Dedykowane zasilanie, rejestracja danych i przejrzysta trasa dla kabli czujnikowych |
| Dostęp serwisowy | Przestrzeń za urządzeniem do konserwacji bez wchodzenia do strefy czystej |
Na szczególną uwagę zasługuje drenaż. Kondensat z dużej komory dociera szybko, a odpływ podłogowy dostosowany do mycia rąk nie będzie w stanie go odprowadzać. Nachylenie podłogi w kierunku prawidłowo uwięzionego odpływu i, jeśli to możliwe, umieszczenie tego odpływu poza krytyczną strefą czystości, pozwala uniknąć stojącej wody i tworzącego się za nią biofilmu.
Typowe błędy przy wyborze autoklawów dla partii pilotażowych
Większość pilotażowych projektów autoklawów, które napotykają problemy, robi to z przewidywalnych powodów. To właśnie te widzimy najczęściej.
- Kupowanie wyłącznie na podstawie objętości komory, bez sprawdzania, czy w najgorszym przypadku obciążenie fizycznie mieści się w pomieszczeniu dla cyrkulacji pary.
- Pozostawienie decyzji dotyczących budowy pomieszczenia czystego do czasu zamówienia sprzętu, wtedy wykrycie penetracji ściany nie będzie skuteczne.
- Ignorowanie wilgoci uwalnianej w trakcie pojedynczego cyklu do małego pomieszczenia, co powoduje, że system HVAC przekracza jego projektowe możliwości.
- Dobór odpływów i dopływu pary opiera się na średnim, a nie szczytowym zapotrzebowaniu.
- Traktowanie rozwoju cyklu jako zadania na później, co opóźnia pierwszą partię inżynieryjną i spycha walidację na dalszy plan.
- Zapominając, że zespoły pilotażowe stale zmieniają obciążenia i określając system sterowania, który obsługuje tylko kilka ustalonych receptur.
Planowanie autoklawu i pomieszczenia jako jednego systemu
Najczystsze projekty pilotażowe to te, w których projekt sterylizatora i pomieszczenia odbywa się w ramach tej samej rozmowy. Wymiary komory, położenie drzwi, grubość panelu, lokalizacja odpływu, wydajność wylotu i kaskada ciśnień – wszystkie te elementy wzajemnie na siebie oddziałują, a każdy z nich może po cichu unieważnić pozostałe, jeśli zostanie podjęta odrębna decyzja. Wczesne zgromadzenie dostawcy sprzętu i wykonawcy pomieszczenia czystego przy tym samym stole kosztuje bardzo niewiele i pozwala zaoszczędzić dużo pracy dodatkowej.
Jeśli nie chcesz koordynować kilku dostawców w ramach jednego pakietu pilotażowego, skorzystaj z naszego Rozwiązanie pod klucz dla pomieszczeń czystych obejmuje projektowanie, produkcję paneli i drzwi oraz montaż na miejscu w jednym zakresie. W przypadku obiektów, które muszą zadowolić recenzentów farmaceutycznych, nasze rozwiązania do pomieszczeń czystych w branży farmaceutycznej strona określa sposób łączenia koperty, reżimu ciśnienia i dokumentacji. Jeśli dysponujesz listą załadunkową i planem piętra, chętnie przyjrzymy się obu elementom i szczerze powiemy, gdzie leży ryzyko.
Często zadawane pytania
Jak duży powinien być autoklaw dla partii pilotażowej?
Rozmiar na podstawie najgorszego przypadku, a nie typowego obciążenia, następnie dodaj dziesięć do piętnastu procent dla cyrkulacji pary. W praktyce większość obiektów pilotażowych osiąga poziom pomiędzy 50 a 500 litrów. Jeśli lista załadunkowa wciąż się zmienia, wybierz większą komorę z elastycznymi półkami zamiast ciasnej komory, która pasuje do dzisiejszego procesu.
Czy autoklaw stołowy można używać w pomieszczeniu czystym?
Tak, pod warunkiem, że otaczające pomieszczenie radzi sobie z ciepłem, wilgocią i kondensatem wydzielanym przez urządzenie. Jednostki stołowe są powszechne w laboratoriach i małych apartamentach pilotowych ze względu na ich niewielką powierzchnię. Głównymi ograniczeniami są ergonomia, drenaż i miejscowy wyciąg, a nie klasyfikacja samego pomieszczenia.
Jakiej klasyfikacji pomieszczeń czystych wymaga pomieszczenie sterylizacji?
Klasyfikacja zależy od tego, czym jest ładunek i dokąd następnie trafia. Strefa przygotowawcza, w której znajduje się sterylny rdzeń, jest często projektowana jako przestrzeń kontrolowana, ale o niższym standardzie, z wyższą klasyfikacją po czystej stronie przejścia. Kaskada ciśnienia między tymi strefami ma większe znaczenie niż pojedynczy stopień nagłówka.
Jak długo trwa rozwój cyklu?
W przypadku prostego obciążenia cieczą lub instrumentem badania rozwojowe i powtarzające się często można zakończyć w ciągu kilku tygodni po zainstalowaniu i skalibrowaniu sprzętu. Złożone ładunki porowate lub procesy z wąskimi granicami temperatur dla roztworów wrażliwych na ciepło zwykle trwają dłużej, ponieważ trzeba znaleźć zimny punkt i utrzymać go w wąskim paśmie.
Czy do pracy pilota potrzebuję autoklawu dwudrzwiowego?
Nie zawsze, ale zazwyczaj warto to rozważyć. Jednostka dwudrzwiowa montowana przez ścianę umożliwia przejście materiałów ze strony przygotowania na stronę czystą bez konieczności przenoszenia otwartego korytarza, co upraszcza reżim ciśnieniowy i zmniejsza ryzyko ponownego skażenia. Jeżeli układ nie pozwala na penetrację ściany, praktyczną alternatywą jest przelotowy punkt przeładunkowy.
Co powinienem przygotować przed skontaktowaniem się z dostawcą?
Dwie rzeczy sprawiają, że pierwsza rozmowa jest znacznie bardziej produktywna: realistyczna lista załadunku z typami i rozmiarami kontenerów oraz przybliżony plan piętra pokazujący, gdzie będzie stała jednostka oraz skąd przychodzą i dokąd trafiają materiały. Dzięki tym dwóm dokumentom można omówić wymiar komory, rozmieszczenie drzwi i wymagania użytkowe w sposób konkretny, a nie ogólny.


-
Mobilny
+86-177 1554 8238
-
E-mail
chin@pharma-united.com
-
Adres
Nr 58 Beiyuan Road, miasto Dianshanhu, miasto Kunshan, prowincja Jiangsu, Chiny
Prawa autorskie © Pharma United Co., Ltd. Rights Reserved.
Producenci rozwiązań inżynieryjnych OEM/ODM do pomieszczeń czystych